东本机械非标定制CNC夹具:从需求沟通到交付验收的全流程拆解
非标夹具的定制周期,行业平均在30到45天。我们把它压缩到15到25天,靠的不是赶工,而是把每个环节拆成可量化的标准动作。
需求沟通:把模糊想法变成可执行的技术参数
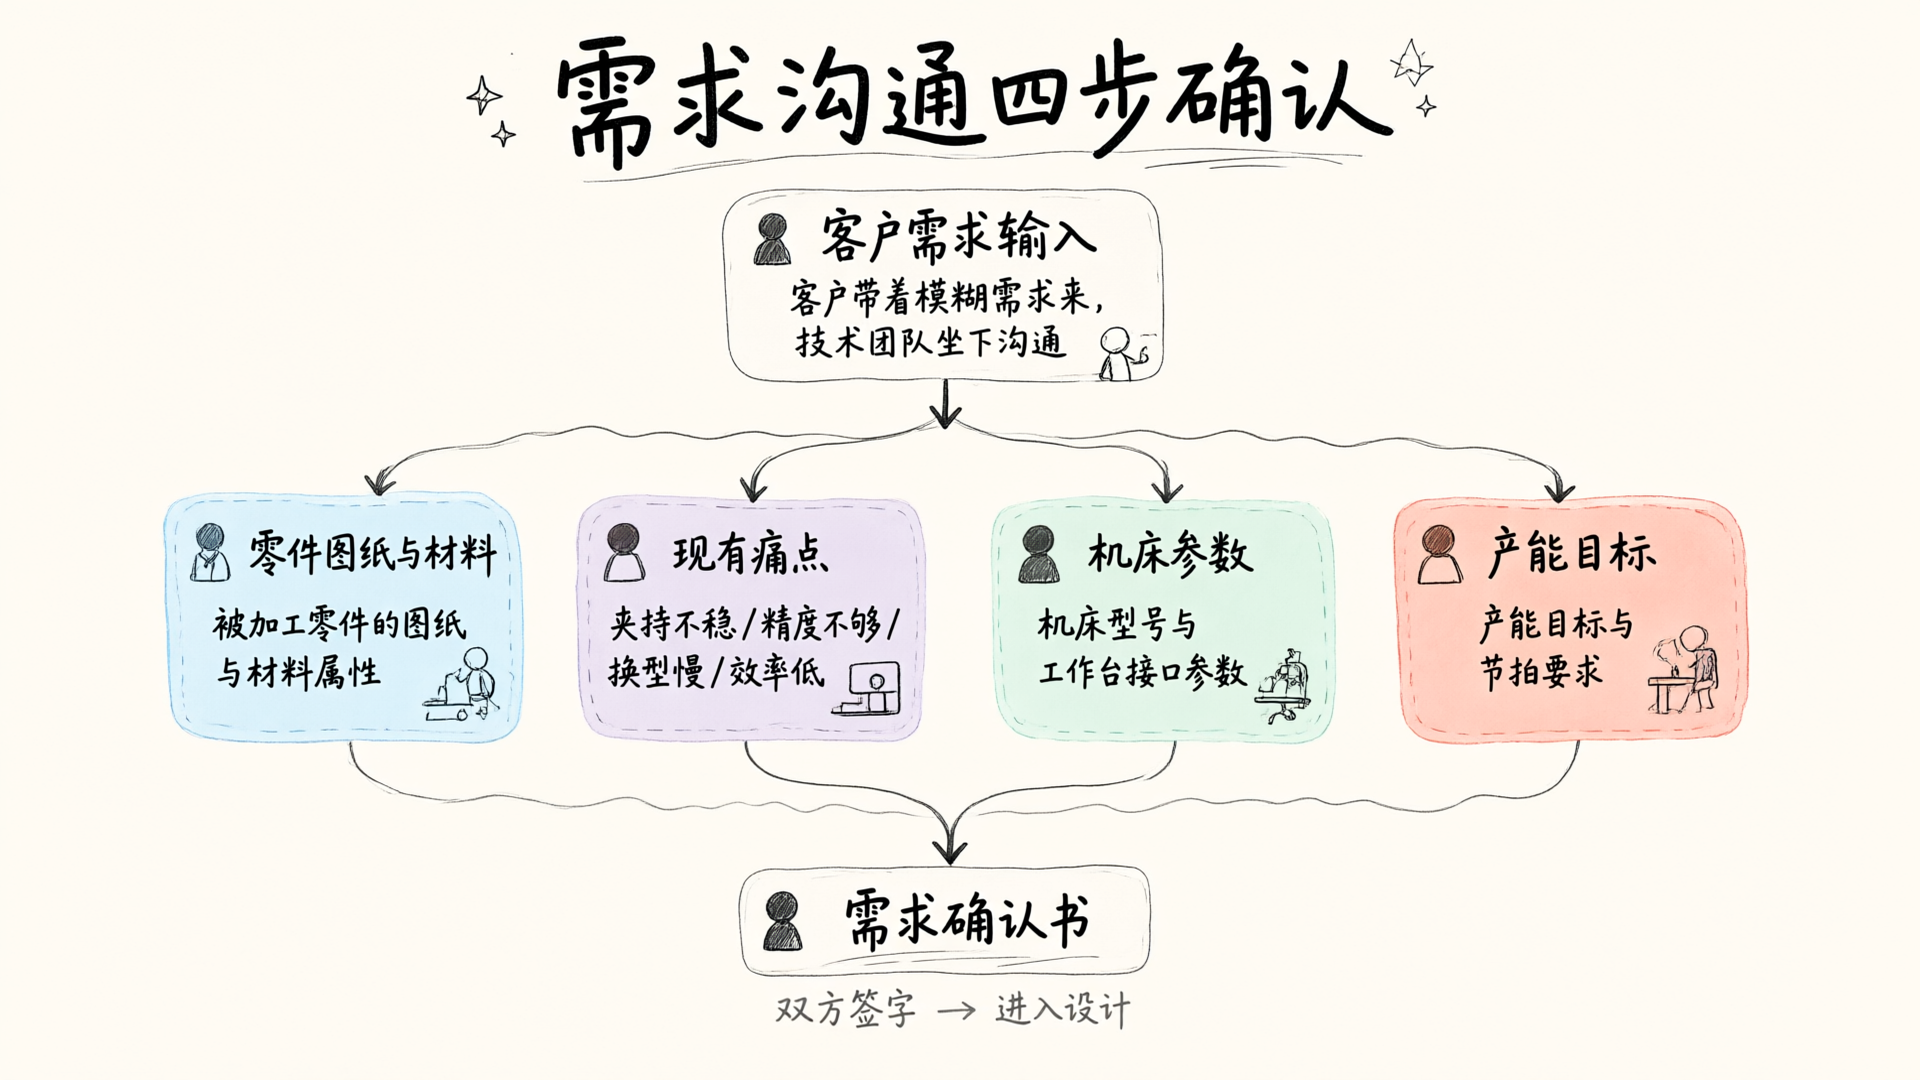
客户带着需求来,多数时候只是一句话:"这个零件要加工,现有夹具不好用。"我们的技术团队第一步不是画图纸,而是坐下来把问题拆清楚。
沟通环节需要确认四件事:被加工零件的图纸与材料属性、现用工装的具体痛点(夹持不稳、精度不够、换型太慢,还是效率太低)、机床型号与工作台接口参数、以及产能目标与节拍要求。这四个信息缺一不可,任何一项模糊都会导致后续方案返工。
我们会要求客户提供实物样品或完整图纸,必要时安排技术人员到客户现场做工况测量。一次完整的需求沟通通常需要2到3轮,最终输出一份《定制需求确认书》,双方签字后进入设计阶段。这份文件是后续所有工作的基准,也是验收时的对照依据。
方案设计:用仿真验证替代试错
需求确认后,设计团队在3到5个工作日内输出初步方案。方案包含夹具结构图、定位方案、夹紧力计算、材料选型,以及预估的加工精度与使用寿命。
非标夹具设计的核心矛盾是:每个零件形状不同,夹具必须"量体裁衣",但又不能每次从零开始。我们建立了覆盖汽车零部件、3C电子、模具加工等行业的夹具模块库,基础定位元件和夹紧机构可以复用,只针对具体零件定制接触面与过渡结构。这种做法把设计周期缩短了约40%,同时保证了结构的成熟度。
方案阶段有一道关键工序:有限元分析。夹具在夹紧力与切削力作用下的变形量必须控制在0.02毫米以内,否则会影响加工精度。我们用仿真软件对关键受力点进行应力分析,确认结构合理性后再出加工图纸。这一步省去了传统"做出来再改"的试错成本。
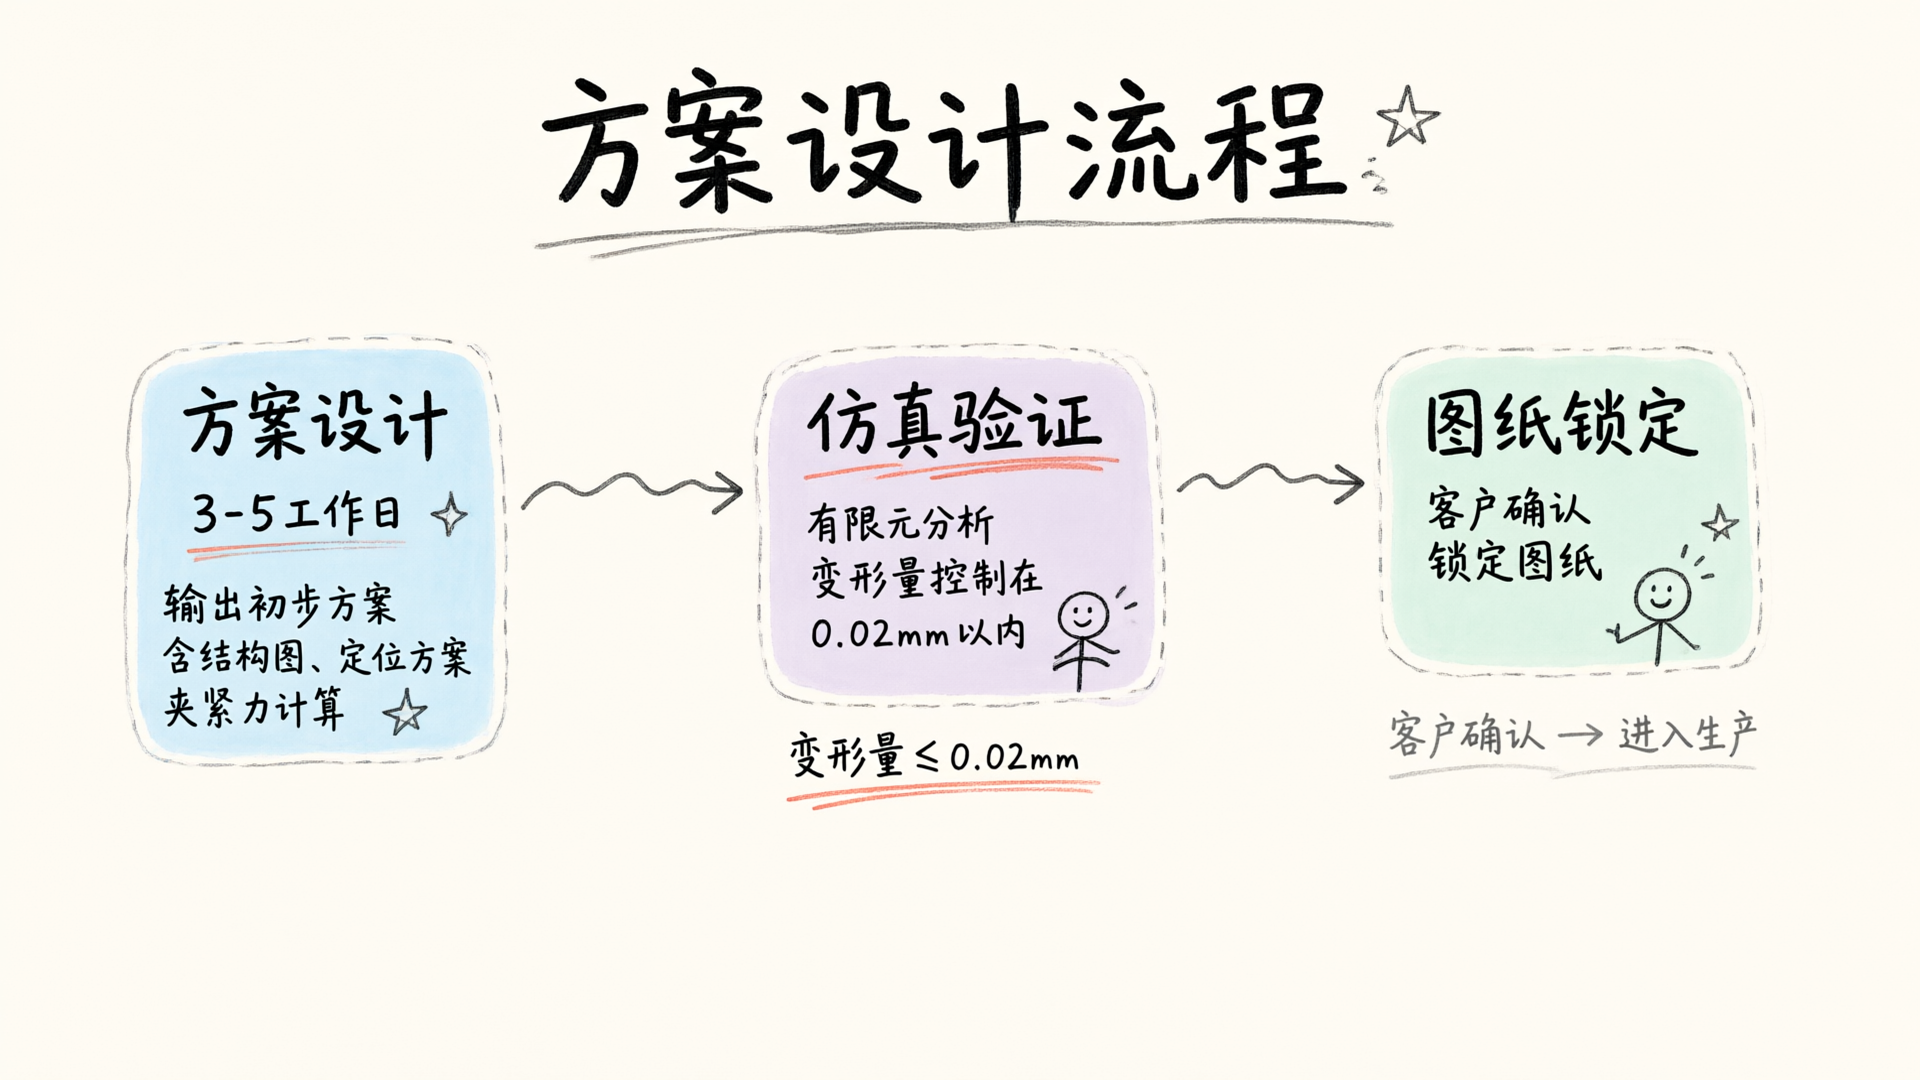
方案经客户确认后,锁定图纸进入生产环节,此后任何设计变更都需要双方书面确认。
加工制造:精度是做出来的,不是检出来的
图纸下发到车间,生产周期通常在7到15天,取决于夹具复杂度。加工环节的质量控制分三层:来料检验、过程巡检、完工全检。
材料进厂第一道关是硬度与成分核验。夹具基体常用45号钢或Cr12MoV,定位面与夹紧面需要热处理达到HRC50以上。每批材料附带材质证明,入库前抽检硬度,不合格直接退回。
加工过程中,关键尺寸由操作工自检,质检员按频次抽检。定位面的平面度、平行度,孔系的同轴度、位置度,这些指标直接决定夹具的最终精度。我们要求定位面平面度控制在0.01毫米以内,孔系位置度控制在0.02毫米以内。这些数字不是写在工艺卡上的口号,是三坐标测量机逐件检测的结果。
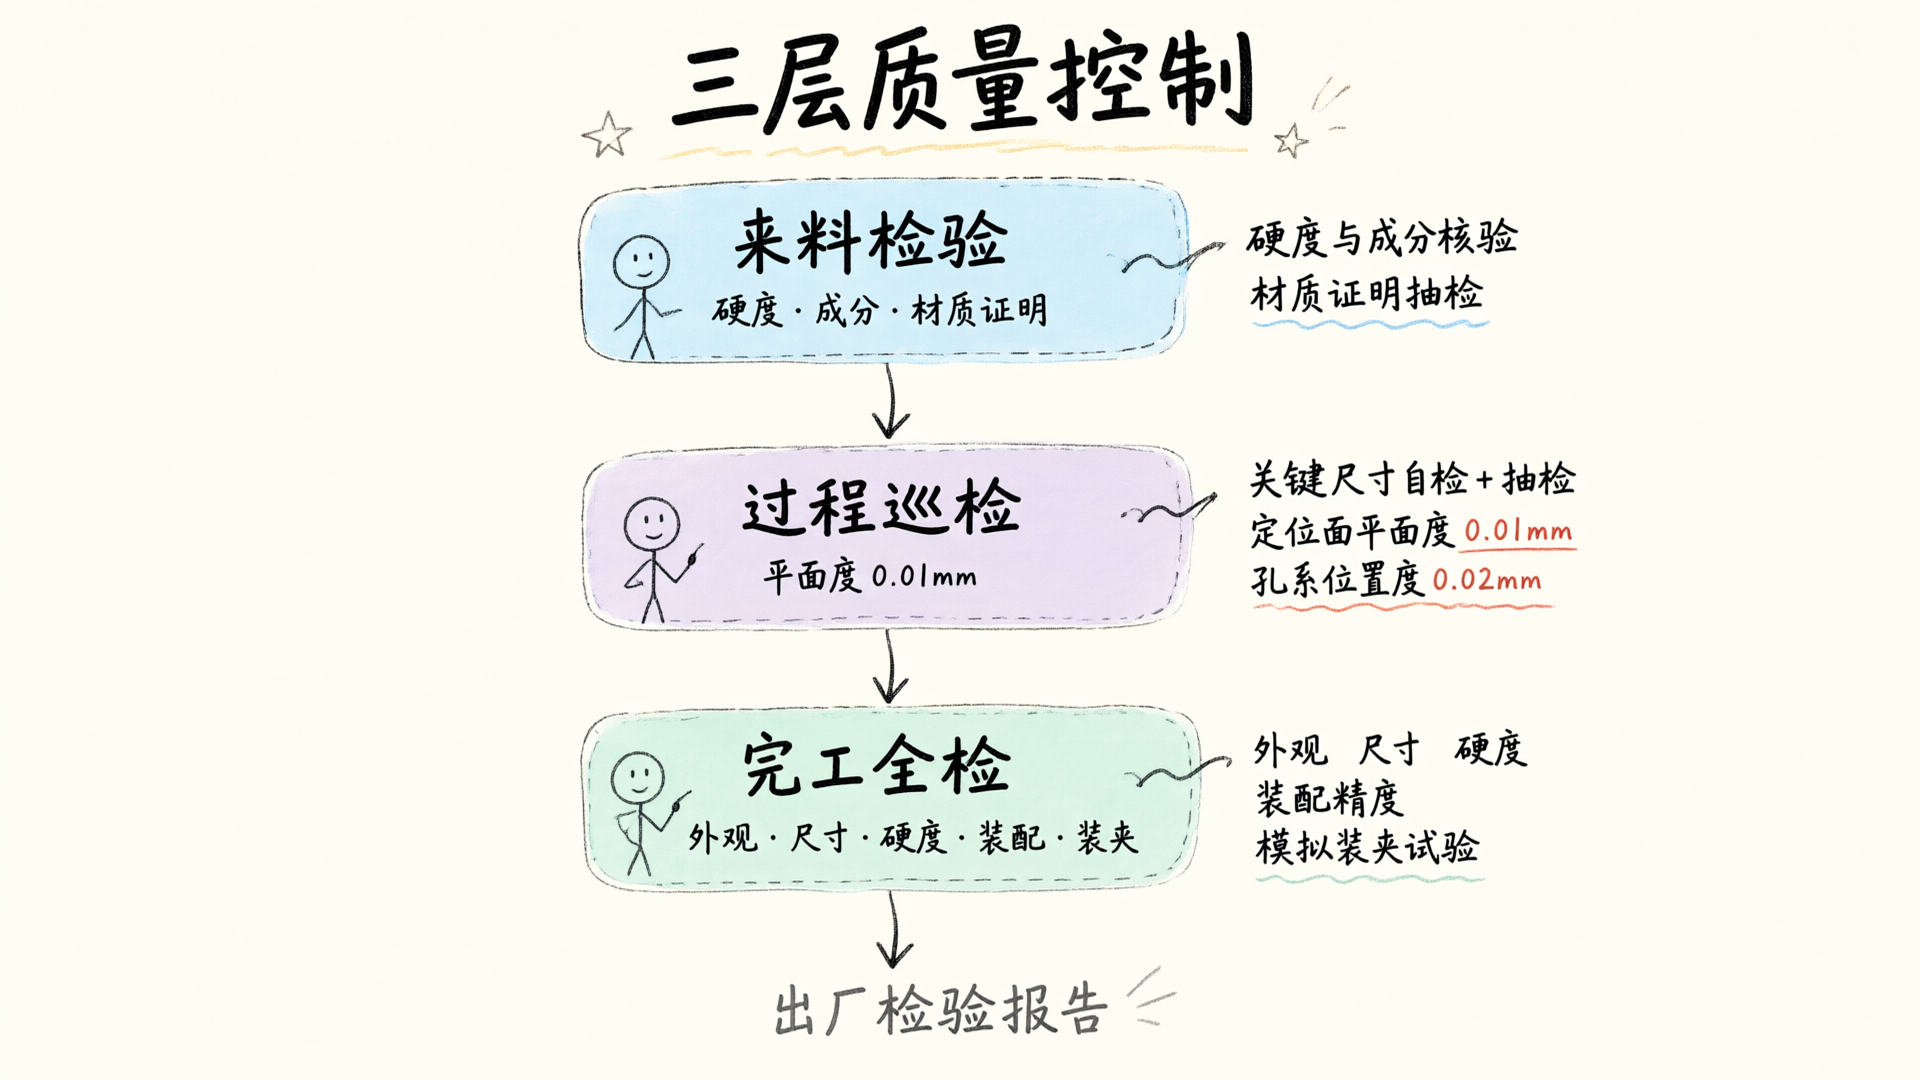
完工后,夹具进入全检环节。检测内容包括外观、尺寸、硬度、装配精度,以及模拟装夹试验。全检合格后出具《出厂检验报告》,随夹具一同交付。
交付验收:现场调试到稳定量产
夹具送到客户现场,工作只完成了一半。我们的技术人员会到场协助安装调试,确保夹具在机床上定位准确、夹紧可靠、换型顺畅。
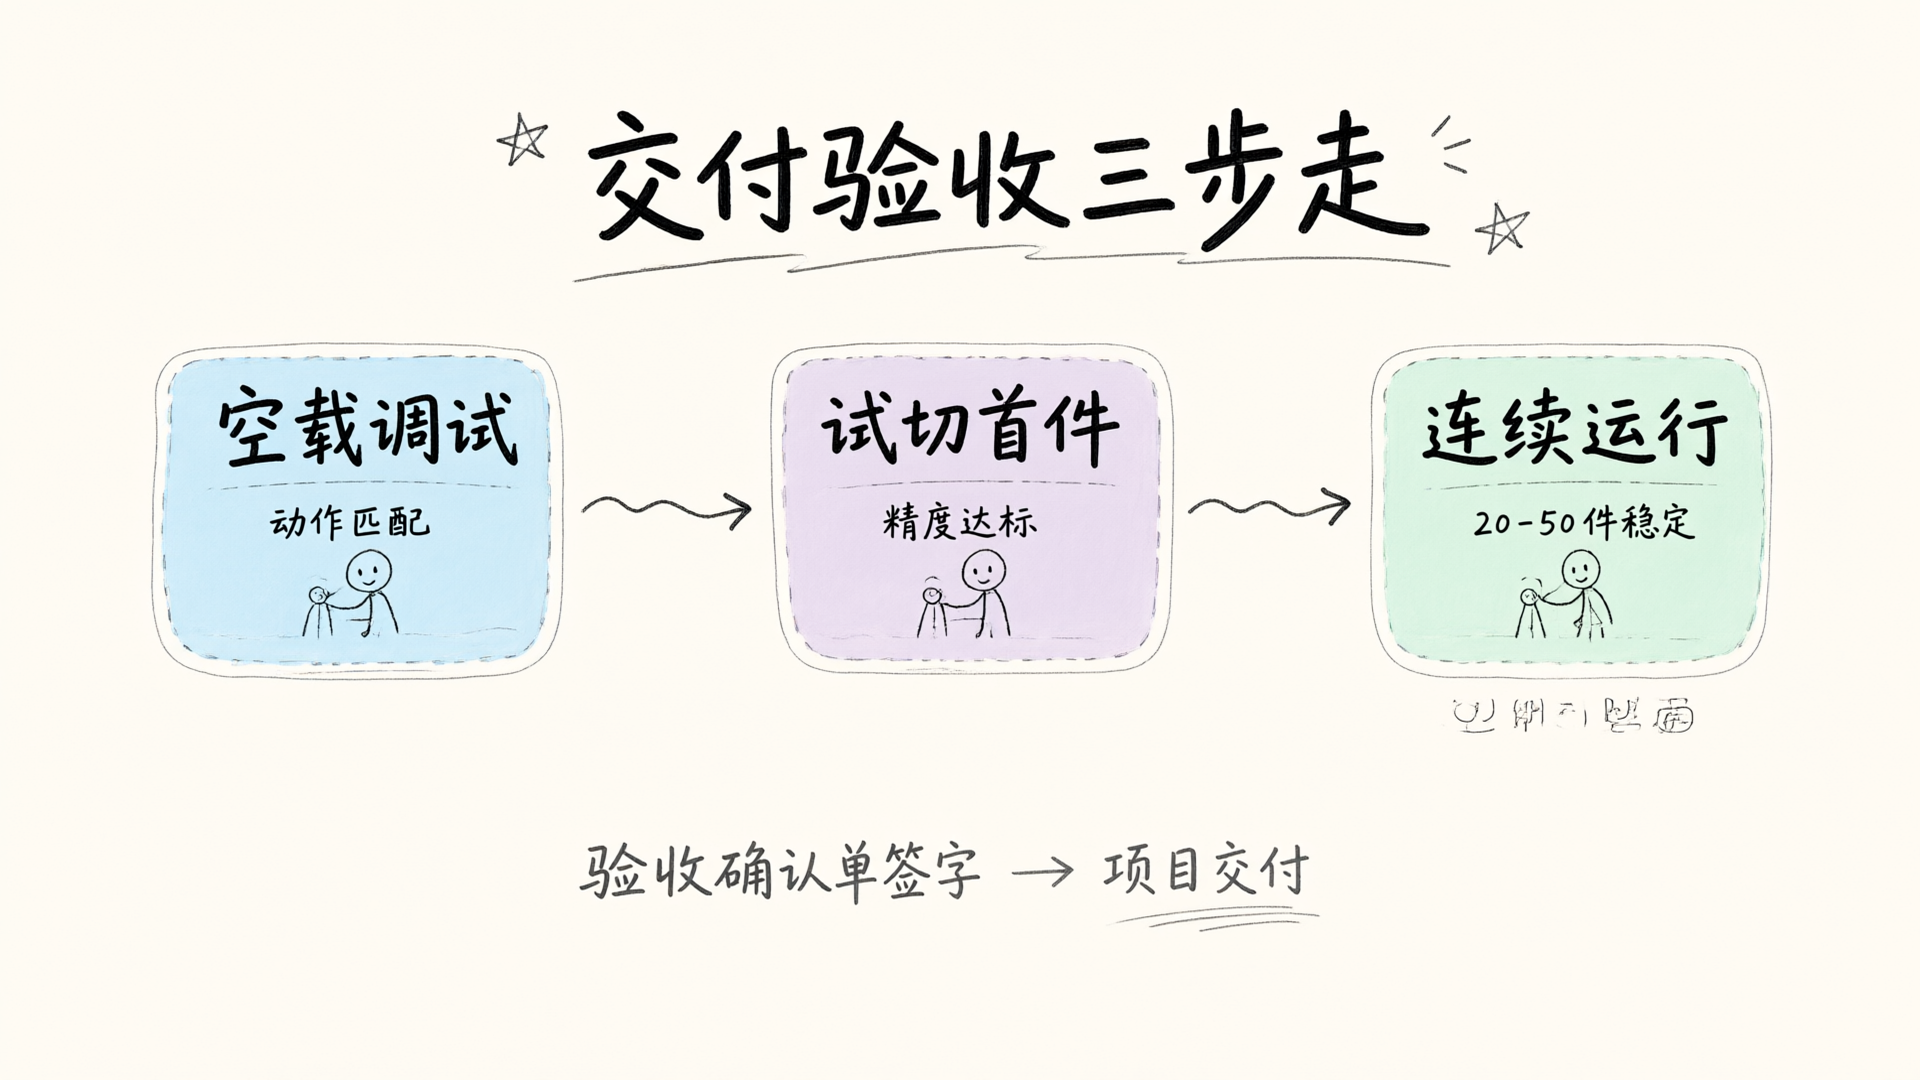
验收分三步走:空载调试确认夹具动作与机床程序匹配;试切首件检测加工精度是否达到图纸要求;连续运行20到50件确认稳定性与节拍达标。三步全部通过,客户在《验收确认单》上签字,项目正式交付。
验收阶段还有一个容易被忽略的环节:操作培训。夹具设计得再好,操作不当也会出问题。我们会对客户现场的操作人员和调机员做针对性培训,内容包括装夹顺序、夹紧力设定、日常维护要点、常见异常处理。培训完成后交付《使用维护手册》,后续保养有据可依。
定制能力的本质:把不确定性变成确定性
非标定制的核心挑战不是技术难度,而是过程管理。每个零件不同,每次工况不同,如果每个项目都靠个人经验推进,质量必然波动。我们的做法是把定制流程拆成标准化环节,每个环节有明确的输入、输出和验收标准,用流程的确定性对冲需求的不确定性。
从需求沟通到交付验收,一套非标CNC夹具的完整周期压缩在15到25天,交付准时率保持在99%以上。这不是某个环节的效率突破,而是全流程协同的结果。
对需要定制夹具的企业而言,选择供应商时值得关注的不仅是技术能力,还有过程管理的成熟度。能把非标做成稳定交付的,才是真正可靠的合作伙伴。